El mantenimiento de una trituradora de impacto debe impedir que un desgaste previsible se convierta en una parada inesperada. Un programa fiable combina inspecciones de funcionamiento, mediciones de desgaste, control de lubricación, sustituciones planificadas y registros precisos.
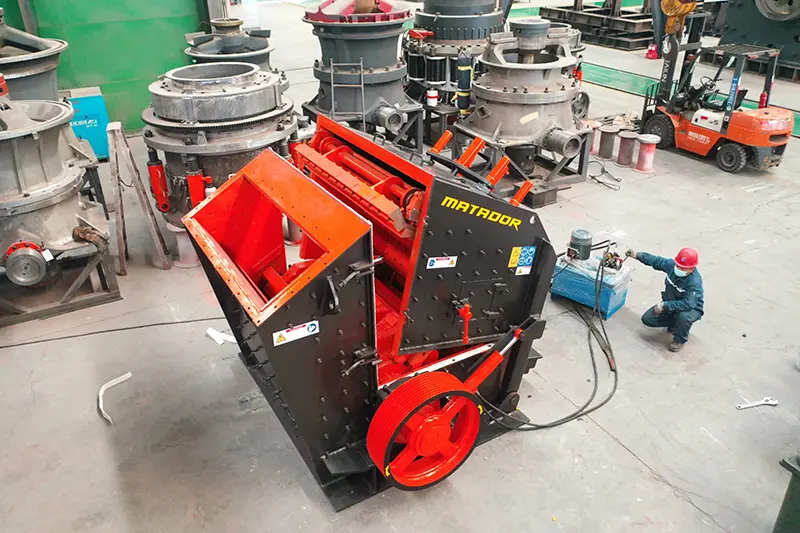
Una trituradora de impacto trabaja con un rotor de alta velocidad, cargas de impacto repetidas y movimiento continuo del material por la cámara. Las barras de impacto, las placas y los revestimientos se desgastan progresivamente, mientras que los rodamientos, ejes, elementos de bloqueo, correas, sistemas hidráulicos y conexiones estructurales deben permanecer correctamente alineados y sujetos.
Por tanto, el mantenimiento debe seguir un proceso continuo:
Inspeccionar → Medir → Registrar → Comparar → Planificar → Mantener
Esperar hasta que falle un componente puede convertir una sustitución breve y planificada en daños que afecten al rotor, los rodamientos, el eje o el bastidor.
Esta guía incluye:
Una lista diaria de mantenimiento.
Inspecciones semanales y periódicas.
Procedimientos para paradas planificadas.
Requisitos de mantenimiento de barras, rotor, rodamientos y placas de impacto.
Comprobaciones de lubricación y del sistema hidráulico.
Diagnóstico de problemas habituales.
Orientaciones para registrar el desgaste y planificar repuestos.
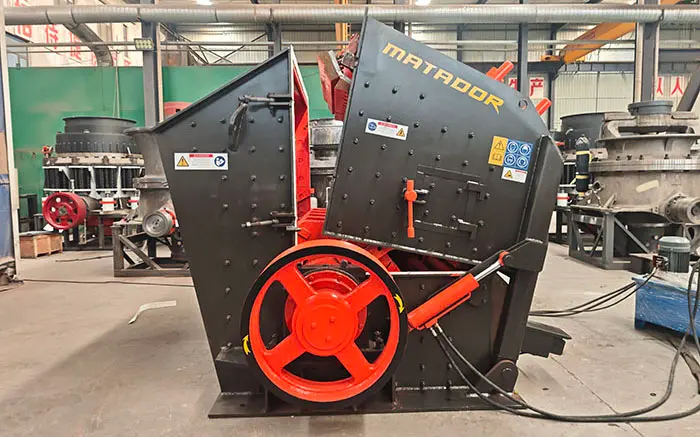
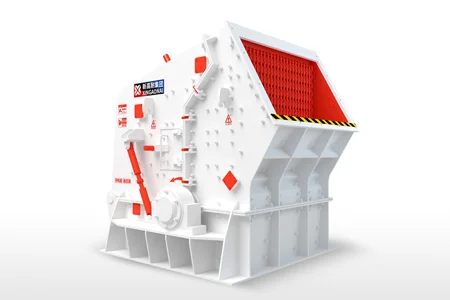
Los procedimientos se aplican principalmente a trituradoras de impacto de eje horizontal, incluidas las máquinas PF de XINGAONAI. Los límites, lubricantes, pares de apriete y criterios de sustitución deben obtenerse del manual del modelo concreto.
Por Qué es Importante el Mantenimiento
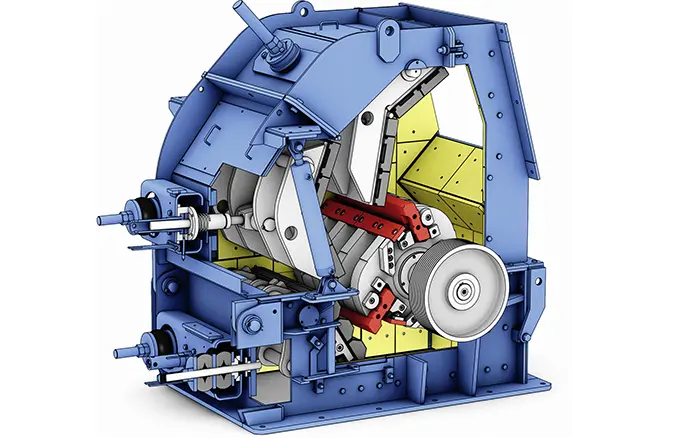
Una trituradora de impacto de eje horizontal reduce el material mediante impactos a alta velocidad entre las barras, las partículas y las placas de impacto.
Este principio puede proporcionar una elevada relación de reducción y áridos de buena forma, pero también crea condiciones exigentes:
Cargas de impacto repetidas.
Flujo de material abrasivo.
Alta velocidad del rotor.
Polvo y contaminación.
Vibración.
Variaciones de alimentación.
Calor en rodamientos y componentes de transmisión.
Un programa planificado ayuda a:
Reducir paradas imprevistas.
Mantener una capacidad estable.
Controlar el tamaño y la forma del producto.
Prolongar la vida útil de las piezas de desgaste.
Proteger rotor, eje y rodamientos.
Reducir daños secundarios.
Mejorar la seguridad del mantenimiento.
Preparar los repuestos con antelación.
Reducir el coste total por tonelada.
El mantenimiento no elimina el desgaste normal. Su finalidad es mantenerlo medible, previsible y controlado.
Conocer Primero las Condiciones Normales
Los operadores no pueden reconocer una anomalía sin conocer el comportamiento normal de la máquina.
Establezca una referencia para:
Sonido de funcionamiento.
Nivel y patrón de vibración.
Temperatura de rodamientos.
Corriente del motor.
Velocidad del rotor.
Caudal de alimentación.
Presión hidráulica.
Granulometría del producto.
Producción de la trituradora.
Carga circulante.
Estado del polvo y las fugas.
Una lectura aislada puede aportar poca información. La tendencia de varios turnos suele resultar más útil.
Por ejemplo, una temperatura estable puede ser normal para esa máquina. Una temperatura inferior que aumenta continuamente de un turno al siguiente puede requerir investigación.
Registre los cambios importantes en lugar de confiar en la memoria.
Programa de Mantenimiento de un Vistazo
| Etapa | Objetivo | Comprobaciones habituales |
|---|---|---|
| Antes del arranque | Confirmar que la máquina puede funcionar de forma segura | Protecciones, cámara, fijaciones, lubricación, correas, fugas y holguras |
| Durante el funcionamiento | Detectar cambios antes de que aparezcan daños | Ruido, vibración, temperatura, carga del motor, alimentación y producto |
| Después de la parada | Identificar desgaste visible y preparar correcciones | Barras, placas, revestimientos, acumulaciones, fijaciones y fugas |
| Inspección semanal | Examinar problemas en desarrollo | Mediciones, correas, bloqueos, uniones y líneas de lubricación |
| Inspección periódica | Revisar componentes que requieren medición o pruebas | Rotor, rodamientos, hidráulica, alineación y dispositivos de seguridad |
| Parada planificada | Inspección interna y mantenimiento importante | Sustitución de piezas, rotor, rodamientos y estructura |
| Revisión anual o general | Evaluar la máquina completa | Rotor, eje, rodamientos, bastidor, transmisión, hidráulica y controles eléctricos |
Estos intervalos son categorías de planificación, no límites universales de sustitución. La frecuencia debe reflejar:
Modelo.
Horas de funcionamiento.
Material.
Abrasividad.
Tamaño de alimentación.
Humedad.
Producción.
Entorno.
Resultados anteriores.
Requisitos del fabricante.
Seguridad Antes de Inspeccionar o Mantener
Las trituradoras contienen energía mecánica, eléctrica, hidráulica y gravitatoria almacenada. La inspección interna solo debe comenzar después de detener, aislar y asegurar el equipo según el procedimiento aprobado.
Antes de entrar o trabajar alrededor de la cámara:
Detenga la alimentación.
Permita que se vacíen la trituradora y los equipos posteriores.
Pare la máquina siguiendo la secuencia correcta.
Aísle todas las fuentes de energía.
Aplique el procedimiento de bloqueo y etiquetado.
Compruebe que el rotor se haya detenido completamente.
Libere la presión hidráulica o neumática cuando corresponda.
Apoye mecánicamente las cubiertas o secciones elevadas.
Confirme que no pueda caer material a la cámara.
Utilice medios de elevación aprobados para piezas pesadas.
Mantenga la comunicación entre operación y mantenimiento.
Inspeccione herramientas y accesorios de elevación.
Nunca dependa únicamente del sistema hidráulico para sostener una carcasa abierta. Utilice el soporte o bloqueo mecánico especificado.
No retire material atascado mientras el rotor pueda moverse o los equipos anteriores puedan alimentar la trituradora.
Lista Diaria de Mantenimiento
Divida el mantenimiento diario en tres etapas:
Antes del arranque → Durante el funcionamiento → Después de la parada
1. Inspección Antes del Arranque
Revisar los registros del turno anterior
Compruebe:
Ruidos o vibraciones anormales.
Episodios de temperatura elevada.
Avisos de lubricación.
Cambios de corriente.
Reducción de capacidad.
Cambios del producto.
Reparaciones pendientes.
Piezas próximas al límite de desgaste.
Esto evita pasar por alto problemas sin resolver.
Inspeccionar la alimentación y la cámara
Cuando exista acceso seguro, compruebe:
Material restante.
Metal u otros objetos no triturables.
Alimentación sobredimensionada.
Acumulación húmeda o pegajosa.
Piezas flojas.
Grietas visibles.
Obstrucciones en la descarga.
El rotor debe poder girar sin interferencias. No arranque con objetos extraños, componentes sueltos o grandes acumulaciones en la cámara.
Inspeccionar barras y elementos de bloqueo
Revise el estado visible de:
Barras de impacto.
Cuñas.
Bloques de bloqueo.
Pasadores.
Pernos.
Placas de retención.
Superficies de asiento.
Busque:
Grietas.
Bordes desconchados.
Desgaste desigual.
Movimiento dentro del rotor.
Bloqueos flojos.
Fijaciones ausentes.
Material detrás de una barra.
Diferencias importantes de perfil.
Las barras son los principales componentes de impacto. Su estado influye en el equilibrado, la energía de trituración y el tamaño del producto.
Consulte la guía de piezas de trituradora de impacto para identificar componentes, materiales y criterios de sustitución.
Comprobar placas de impacto y revestimientos
Inspeccione:
Placas de impacto.
Revestimientos de las placas portadoras.
Revestimientos laterales.
Revestimientos de alimentación.
Protección de descarga.
Pernos de revestimiento.
Confirme que:
No haya placas rotas.
Ningún revestimiento se haya desplazado.
Estén presentes las fijaciones.
El desgaste no exponga la estructura.
El ajuste esté asegurado.
No haya material detrás de revestimientos flojos.
Comprobar la lubricación
Verifique:
Nivel de lubricante, cuando corresponda.
Suministro de grasa o aceite.
Fugas.
Mangueras o tuberías dañadas.
Conexiones flojas.
Contaminación.
Avisos anteriores de temperatura.
No añada lubricante solo porque un rodamiento esté caliente. El exceso, la contaminación, el daño, la desalineación o la sobrecarga también generan calor.
Utilice el tipo, cantidad e intervalo especificados para la máquina y sus rodamientos.
Comprobar la transmisión
Inspeccione:
Estado y tensión de correas.
Alineación de poleas.
Protecciones.
Pernos del motor.
Fijaciones de poleas.
Acoplamientos, si existen.
Polvo o aceite sobre las correas.
No utilice la máquina sin sus protecciones.
Comprobar el sistema hidráulico
Busque:
Fugas.
Mangueras dañadas.
Conexiones flojas.
Cilindros dañados.
Presiones anormales.
Componentes elevados sin apoyo.
Aceite contaminado.
Comprobar los dispositivos de seguridad
Confirme el estado de:
Paradas de emergencia.
Interruptores de seguridad.
Enclavamientos.
Protecciones.
Bloqueos de puertas.
Avisadores.
Alarmas de temperatura y vibración.
Dispositivos de comunicación.
Corrija cualquier dispositivo dañado o anulado antes de operar.
2. Comprobaciones Durante el Funcionamiento
Observar la alimentación
La alimentación debe ser controlada y razonablemente distribuida.
Vigile:
Entrada principalmente por un lado.
Aumentos repentinos.
Periodos largos de alimentación insuficiente.
Sobretamaños.
Exceso de finos.
Material húmedo o pegajoso.
Metal extraño.
Acumulación en la canaleta.
La alimentación desigual produce desgaste irregular. Las sobrealimentaciones pueden sobrecargar rotor, motor y transmisión.
Controlar ruido y vibración
Familiarícese con el comportamiento normal e investigue:
Golpes repentinos.
Impactos metálicos repetidos.
Rozamiento.
Traqueteo.
Vibración creciente.
Movimiento de la máquina o sus apoyos.
Cambios después de sustituir piezas.
Si la vibración aumenta bruscamente, pare según el procedimiento aprobado. Puede existir una barra floja, desequilibrio, desgaste desigual, acumulación, daño de rodamientos o conexiones estructurales flojas.
Controlar los rodamientos
Registre:
Temperatura.
Tendencia térmica.
Presión o caudal de lubricación, si se supervisan.
Ruido.
Vibración.
Fugas.
Una temperatura que aumenta continuamente exige investigación aunque no haya alcanzado la alarma.
Compare ambos lados. Una diferencia importante puede indicar un problema local de lubricación, carga, alineación o rodamiento.
Controlar la carga del motor
La corriente puede revelar:
Sobrealimentación.
Acumulaciones.
Descarga obstruida.
Cambios de dureza.
Ajuste incorrecto de las placas.
Deslizamiento de transmisión.
Resistencia mecánica.
No aumente la alimentación únicamente para compensar una pérdida de capacidad. Determine primero si cambió el desgaste, la descarga, el cribado u otra condición.
Observar el producto
Compruebe:
Aumento del tamaño máximo.
Más sobretamaño.
Exceso de finos.
Forma deficiente.
Granulometría inestable.
Menor producción.
Entre las causas están barras o placas desgastadas, holgura alterada, cambio de velocidad, alimentación inestable o cribado posterior deficiente.
Comprender cómo funciona una trituradora de impacto permite relacionar la calidad del producto con el rotor, las barras y las placas.
3. Inspección Después de la Parada
Después del aislamiento seguro:
Retire acumulaciones accesibles.
Inspeccione las barras.
Compruebe los revestimientos de impacto.
Revise los laterales.
Busque fijaciones flojas.
Compruebe fugas.
Inspeccione correas.
Revise alimentación y descarga.
Registre daños o desgaste anormal.
Prepare piezas y herramientas para la próxima parada.
La limpieza no debe eliminar información útil. Fotografíe y registre una acumulación inusual antes de retirarla.
Inspección Semanal
Las comprobaciones semanales deben examinar con mayor detalle las condiciones detectadas diariamente.
Medición de piezas de desgaste
Mida y registre:
Perfil de barras.
Sección mínima restante.
Desgaste en ambos extremos.
Espesor de placas de impacto.
Espesor de revestimientos laterales.
Desgaste alrededor de orificios.
Estado de las protecciones del rotor.
Utilice siempre los mismos puntos. Medir cada semana en lugares diferentes impide obtener una tendencia fiable.
Tome fotografías desde ángulos similares e identifique:
Fecha.
Modelo.
Horas de funcionamiento.
Posición de la pieza.
Material procesado.
Resultado.
Peso y posición de las barras
Al desmontar o sustituir barras:
Identifique sus posiciones.
Confirme la compatibilidad.
Compare pesos.
Inspeccione asientos.
Revise cuñas y bloqueos.
Limpie las zonas de contacto.
Siga la secuencia de instalación.
Una diferencia de masa no admisible puede desequilibrar el rotor.
Pernos y conexiones estructurales
Inspeccione:
Pernos de alojamientos.
Pernos de la base del motor.
Fijaciones de placas y revestimientos.
Conexiones del bastidor.
Herrajes de puertas.
Anclajes.
Montajes de cilindros.
Utilice el procedimiento y par especificados. No aplique un valor universal a pernos de tamaños y clases diferentes.
Transmisión por correas
Compruebe:
Tensión.
Alineación.
Desgaste de canales.
Grietas.
Superficies vidriadas.
Deshilachado.
Contaminación.
Deslizamiento.
Si varias correas forman un conjunto, sustitúyalas según el fabricante de la transmisión. Mezclar correas nuevas con otras muy desgastadas puede repartir la carga de manera desigual.
Líneas y sellos de lubricación
Busque:
Mangueras agrietadas.
Líneas bloqueadas.
Conexiones flojas.
Sellos dañados.
Lubricante contaminado.
Descarga excesiva de grasa.
Entrada de agua o polvo.
Inspección Periódica
Defina el intervalo según horas, abrasividad e inspecciones anteriores, no por una fecha arbitraria.
Rotor
Inspeccione:
Grietas en los asientos.
Ranuras deformadas.
Superficies de contacto desgastadas.
Daños en bloqueos.
Protecciones ausentes.
Acumulaciones.
Movimiento entre piezas.
Daño cerca de la unión al eje.
Reparaciones anteriores.
Un asiento dañado puede impedir la sujeción correcta de una barra nueva y provocar aflojamientos repetidos.
Equilibrado del rotor
Evalúelo después de:
Sustituir barras.
Reparar el rotor.
Soldar componentes.
Cambiar protecciones.
Eliminar acumulaciones importantes.
Detectar vibración inexplicada.
No continúe operando con vibración persistente después de cambiar piezas.
Eje
Compruebe:
Asientos de rodamientos.
Chaveteros.
Roscas.
Hombros.
Zonas de montaje de poleas o acoplamientos.
Radios de transición.
Movimiento relativo.
Corrosión.
Grietas.
Flexión o descentramiento.
Un eje posiblemente agrietado o doblado necesita una inspección técnica antes de volver al servicio.
Rodamientos
Evalúe:
Historial térmico.
Tendencia de vibración.
Ruido.
Estado del lubricante.
Juego interno o de funcionamiento, cuando corresponda.
Asientos.
Alojamientos.
Sellos.
Alineación.
Sustituir un rodamiento sin encontrar la causa puede producir otro fallo. Revise simultáneamente eje, alojamiento, lubricación, alineación y carga.
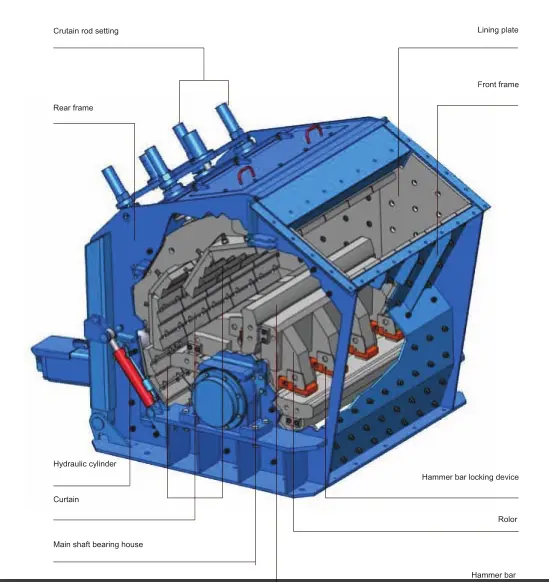
Placas de impacto y holgura
La separación entre rotor y placas influye en el movimiento del material y el tamaño del producto.
Compruebe:
Posición.
Mecanismo de ajuste.
Protección por resorte o hidráulica.
Espesor de revestimientos.
Alineación.
Pivotes.
Pasadores y casquillos.
Grietas.
Material acumulado detrás.
Registre método y punto de medición. Una holgura solo resulta comparable si se mide de forma consistente.
Una separación menor no mejora automáticamente la producción. Puede aumentar finos, carga circulante, energía y desgaste. El ajuste debe responder al producto y al rendimiento del circuito completo.
Bastidor y carcasa
Busque:
Grietas cerca de soldaduras.
Grietas en apoyos de rodamientos.
Deformaciones.
Pernos estructurales flojos.
Puertas dañadas.
Bisagras o cierres desgastados.
Superficies de montaje dañadas.
Fugas de material.
Contacto entre piezas móviles y fijas.
Movimiento de la cimentación.
No cubra una grieta con una soldadura rápida sin determinar su causa. Evalúe posición, dirección, profundidad, carga y material antes de decidir la reparación.
Sistema hidráulico
Inspeccione:
Nivel y estado del aceite.
Filtros.
Bomba.
Válvulas.
Cilindros.
Superficies de vástagos.
Sellos.
Mangueras.
Racores.
Acumuladores, si existen.
Presión.
Soportes mecánicos.
Investigue:
Pérdida repetida de presión.
Movimiento lento.
Movimiento desigual.
Descenso involuntario del cilindro.
Fugas.
Ruido anormal.
Aceite contaminado.
La limpieza del aceite es esencial: la contaminación daña válvulas, bombas y sellos.
Sistema eléctrico y de control
Inspeccione:
Bornes del motor.
Cables.
Armarios.
Sensores.
Sondas térmicas.
Monitores de vibración.
Enclavamientos.
Paradas de emergencia.
Historial de alarmas.
Señales de calentamiento o humedad.
Estas tareas corresponden a personal cualificado.
Gestión de Lubricación
Lubricar implica controlar:
Tipo correcto.
Cantidad.
Método de suministro.
Intervalo.
Contaminación.
Almacenamiento.
Muestreo o comprobación.
Registros de sustitución y eliminación.
Errores habituales
Evite:
Mezclar lubricantes incompatibles.
Añadir demasiada grasa.
Utilizar un lubricante genérico sin verificarlo.
Ignorar sellos con fugas.
Dejar recipientes abiertos.
Utilizar equipos de transferencia sucios.
Suponer que la presencia visible de lubricante confirma una lubricación correcta.
Cambiarlo sin investigar la contaminación.
Posibles causas de temperatura elevada
Lubricación insuficiente.
Exceso de lubricante.
Viscosidad o consistencia incorrecta.
Contaminación.
Línea bloqueada.
Rodamiento dañado.
Juego incorrecto.
Desalineación.
Sobrecarga del rotor.
Tensión excesiva de correas.
Temperatura ambiental elevada.
Error de sensor o medición.
Diagnostique antes de añadir más lubricante.
Mantenimiento de Barras y Piezas de Desgaste
La duración de las barras depende de:
Dureza.
Abrasividad.
Sílice.
Tamaño de alimentación.
Distribución.
Humedad.
Velocidad.
Ajuste de cámara.
Material de las barras.
Control de metales.
Prácticas operativas.
No existe un intervalo universal.
¿Sustituir o girar las barras?
Algunos diseños permiten utilizar otra cara. Antes de girarlas, confirme:
Que el diseño lo permita.
Que la sección restante supere el límite.
Que no existan grietas.
Que los bloqueos estén intactos.
Que la nueva posición no interfiera con la cámara.
Que las barras sigan siendo compatibles en masa y material.
Que se siga el procedimiento.
No gire una barra agrietada o deformada.
Cuándo sustituirlas
Planifique la sustitución cuando:
Se alcance el límite del fabricante.
No puedan fijarse correctamente.
Existan grietas o desconchados graves.
El desgaste desigual comprometa el equilibrio.
No se mantenga el producto.
Disminuya la eficiencia.
El funcionamiento exponga o dañe el rotor.
La siguiente parada llegue después de la vida segura restante.
Componentes adyacentes
Con las barras desmontadas, inspeccione:
Ranuras del rotor.
Asientos.
Cuñas.
Bloqueos.
Pasadores.
Pernos.
Protecciones del rotor.
Revestimientos de impacto.
Revestimientos laterales.
Acumulaciones.
Una barra nueva no corrige un asiento dañado ni un bloqueo desgastado.
Mantenimiento en Paradas Planificadas
Las paradas permiten acceder a componentes que no pueden inspeccionarse de forma segura durante la producción.
Preparación
Antes de parar:
Revise registros.
Defina trabajos.
Confirme repuestos.
Verifique números y dimensiones.
Prepare elevación.
Prepare herramientas y medición.
Asigne responsabilidades.
Confirme aislamientos.
Planifique la secuencia.
Prepare piezas de contingencia.
Coordine equipos anteriores y posteriores.
La parada no debería comenzar buscando piezas o descubriendo que los medios de elevación son inadecuados.
Inspección interna
Después del aislamiento:
Limpie lo necesario para descubrir las zonas.
Fotografíe el estado inicial.
Mida barras y revestimientos.
Inspeccione bloqueos.
Examine rotor.
Revise placas y ajustes.
Compruebe laterales.
Inspeccione alimentación y descarga.
Revise bastidor y puertas.
Registre resultados.
Después del montaje
Antes del arranque:
Retire herramientas y objetos sueltos.
Verifique barras y bloqueos.
Compruebe fijaciones.
Confirme ajustes.
Compruebe el movimiento libre del rotor según el procedimiento.
Restablezca protecciones.
Restablezca lubricación e hidráulica.
Retire bloqueos solo según el procedimiento.
Realice pruebas en vacío o de puesta en marcha.
Controle vibración, temperatura y ruido.
Problemas y Diagnóstico
| Problema | Causas posibles | Comprobaciones |
|---|---|---|
| Vibración excesiva | Desgaste desigual, pesos diferentes, piezas flojas, acumulación, rodamientos o estructura | Parar, revisar barras y bloqueos, limpiar y comprobar rodamientos y fijaciones |
| Golpes metálicos | Barra floja, revestimiento roto, metal o contacto | Detener alimentación, aislar e inspeccionar |
| Producto más grueso | Barras o placas gastadas, holgura, menor velocidad o alimentación | Medir desgaste, verificar ajustes, transmisión y alimentación |
| Exceso de finos | Holgura pequeña, velocidad alta, recirculación o alimentación | Revisar ajustes, velocidad, cribado y material |
| Capacidad reducida | Desgaste, acumulación, bloqueo, alimentación, deslizamiento o restricción posterior | Revisar el recorrido completo |
| Rodamientos calientes | Lubricación, contaminación, alineación, tensión, carga o daño | Revisar tendencia, lubricación, transmisión y estado |
| Una barra se desgasta más en un extremo | Alimentación lateral o flujo desigual | Revisar canaleta, alimentador y alineación |
| Una barra se desgasta más que las demás | Material o peso diferente, montaje, asiento o alimentación | Comparar barras y asientos |
| Pernos de revestimiento flojos repetidamente | Superficie dañada, perno incorrecto, par o vibración | Revisar apoyo, clase del perno, apriete y causa |
| Pérdida de presión hidráulica | Fuga, sello, válvula, manguera o bomba | Inspeccionar todo el circuito |
| Corriente inestable | Alimentación, material, bloqueo o resistencia | Revisar alimentación, cámara, descarga y transmisión |
| Forma del producto deficiente | Barras o placas gastadas, alimentación o ajustes | Revisar desgaste y configuración |
Un síntoma puede tener varias causas. Combine inspección, datos e historial en lugar de sustituir la primera pieza sospechosa.
Utilizar Registros para Prever Sustituciones
Registre más que «normal» o «desgastado»:
Fecha.
Horas.
Material.
Alimentación.
Producción.
Medidas de barras.
Medidas de revestimientos.
Ajustes.
Temperaturas.
Vibración.
Corriente.
Lubricación.
Piezas sustituidas.
Fotografías.
Incidentes.
Correcciones.
La evolución puede ser:
Inspección 1: Perfil normal → Inspección 2: Desgaste medible → Inspección 3: Desgaste acelerado → Inspección 4: Sustitución planificada
Con una velocidad de desgaste repetible puede programarse mejor la siguiente intervención.
Los cambios bruscos deben motivar la revisión de:
Material.
Distribución.
Producción.
Velocidad.
Ajustes.
Eventos de metal.
Material del repuesto.
Prácticas operativas.
Coordinar el Mantenimiento de Toda la Planta
El recorrido puede incluir:
Alimentador → Trituradora primaria → Trituradora de impacto → Criba → Transportador
Otros equipos afectan a la trituradora:
Un alimentador inestable cambia la carga.
Una trituración primaria deficiente envía sobretamaños.
Una criba dañada aumenta la recirculación.
Un transportador restringido dificulta la descarga.
El metal puede dañar barras y rotor.
Coordine los trabajos con el programa de mantenimiento de equipos para áridos.
Durante una parada pueden combinarse:
Inspección de barras y revestimientos.
Revisión de medios de cribado.
Alineación de transportadores.
Revisión del alimentador.
Lubricación.
Comprobación de pernos.
Revisión de imanes o detectores.
Combinar trabajos compatibles reduce interrupciones repetidas.
Planificación de Repuestos
Piezas de desgaste habituales
Considere almacenar:
Juego completo y emparejado de barras.
Placas de impacto.
Revestimientos de las placas portadoras.
Laterales.
Protecciones del rotor.
Revestimientos de alimentación y descarga.
Cuñas y bloqueos.
Fijaciones específicas.
Piezas críticas de servicio
Evalúe disponibilidad y plazo de:
Rodamientos.
Sellos.
Correas.
Mangueras hidráulicas.
Sensores.
Lubricación.
Kits de sellos de cilindros.
Fijaciones especiales.
Componentes principales
No todas las plantas necesitan un rotor o eje de reserva, pero deben conocer:
Plazo de fabricación.
Opciones de reparación.
Requisitos de elevación.
Tiempo de montaje.
Transporte.
Coste de una parada prolongada.
Si un componente está dañado, compare estado, riesgo y vida requerida. La guía de reconstrucción o reemplazo de componentes de trituradora proporciona un marco de evaluación.
Errores de Mantenimiento Habituales
Evite:
Esperar a la rotura.
Utilizar horas fijas sin medir.
Engrasar siempre que suba la temperatura.
Mezclar lubricantes.
Instalar barras sin verificar pesos.
Cambiarlas sin revisar cuñas y asientos.
Ignorar desgaste desigual.
Ajustar sin registrar.
Reutilizar fijaciones críticas sin inspección.
Soldar el rotor sin procedimiento.
Reiniciar sin controlar vibración.
Ignorar alimentación y cribado.
No mantener registros.
Pedir piezas solo por nombre.
Trabajar bajo una sección elevada hidráulicamente sin apoyo mecánico.
Mantenimiento de Trituradoras PF de XINGAONAI
La gama PF comprende modelos desde PF1007 hasta PF1820. Según las especificaciones actuales de las trituradoras de impacto XINGAONAI, las capacidades aproximadas van de 30 a 800 t/h y los tamaños máximos de alimentación de 300 a 800 mm, según el modelo.
Los requisitos varían por:
Dimensiones del rotor.
Perfil de barras.
Disposición de rodamientos.
Potencia.
Correas.
Placas de impacto.
Componentes hidráulicos.
Tamaño de fijaciones.
Al solicitar asistencia o repuestos, facilite:
Modelo.
Serie.
Nombre de pieza.
Número.
Plano o dimensiones.
Fotografías.
Material.
Alimentación.
Producto requerido.
Capacidad.
Horas.
Descripción del problema.
Registros recientes.
Conclusión
El mantenimiento eficaz no depende de una sola inspección ni de un intervalo universal. Es un sistema continuo de observación, medición, registro y acción planificada.
Un programa fiable debe:
Establecer referencias normales.
Inspeccionar antes, durante y después de cada turno.
Medir en puntos consistentes.
Controlar vibración, temperatura y carga.
Respetar la lubricación específica.
Revisar bloqueos en cada sustitución.
Proteger el equilibrio del rotor.
Coordinar el circuito completo.
Disponer de repuestos críticos.
Investigar la causa antes de cambiar piezas.
Utilizar paradas para inspección interna y estructural.
El objetivo es sustituir o reparar cada componente en el momento que permita seguridad, producción estable y el menor coste global por tonelada, no acumular el máximo número posible de horas.