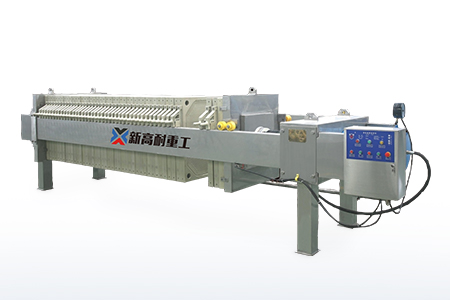
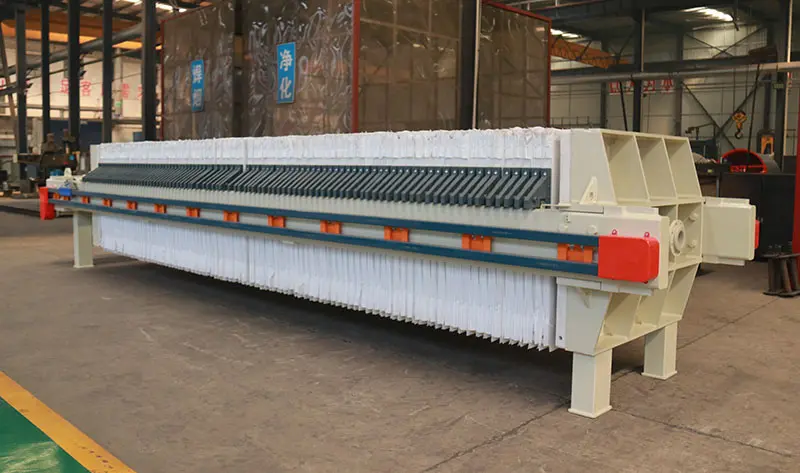
Un filtro prensa de placas y marcos puede presentar fugas de pulpa, filtrado turbio, filtración lenta, formación desigual de la torta, descarga difícil, daños en las placas o fallos del sistema hidráulico.
Un diagnóstico eficaz comienza identificando el síntoma, determinando si el equipo debe detenerse y revisando primero las causas más sencillas antes de modificar la presión u otros parámetros del proceso.
El sistema de alimentación de pulpa y el sistema hidráulico de cierre cumplen funciones diferentes. La bomba de alimentación genera la presión de filtración del lado de la pulpa, mientras que el sistema hidráulico cierra y mantiene comprimido el conjunto de placas y marcos.
Esta guía explica cómo diagnosticar los problemas más comunes de un filtro prensa de placas y marcos industrial.
Seguridad Antes de Diagnosticar una Avería
Nunca abra, ajuste ni repare un filtro prensa mientras exista presión de pulpa o energía hidráulica acumulada.
Antes de una inspección:
Detenga la bomba de alimentación.
Aísle la tubería de alimentación.
Libere la presión interna de la pulpa.
Aísle la energía eléctrica e hidráulica.
Aplique el procedimiento de bloqueo y etiquetado de la planta.
Compruebe que los manómetros indiquen una condición segura.
Confirme que el paquete de placas y marcos no pueda moverse.
Utilice el equipo de protección personal requerido.
No aumente la presión de alimentación, la presión hidráulica ni el ajuste de una válvula de alivio sin consultar el manual del modelo y obtener autorización del personal cualificado.
Tabla Rápida de Diagnóstico
| Síntoma | Primera comprobación | Causas habituales | Nivel de actuación |
|---|---|---|---|
| Fuga entre placas | Presión, alineación y superficies de cierre | Restos de torta, tela doblada, cierre insuficiente | Detener si la fuga aumenta o pulveriza pulpa |
| Filtrado turbio | Identificar la salida afectada | Tela rota, instalación incorrecta, paso lateral | Aislar e inspeccionar |
| Filtración lenta | Estado de la pulpa, presión y permeabilidad | Tela cegada, partículas finas, tubería obstruida | Inspección programada salvo presión anormal |
| Torta húmeda | Punto final del ciclo y llenado | Llenado incompleto, baja concentración de sólidos | Revisar el proceso |
| Torta desigual | Distribución de alimentación | Entrada bloqueada, desalineación, tela obstruida | Inspeccionar antes del siguiente ciclo |
| Descarga difícil | Estado de la torta y superficie de la tela | Torta pegajosa, tela inadecuada, formación incompleta | Ajustar después de realizar pruebas |
| Placa o marco agrietado | Estado del componente e historial de presión | Sobrepresión, impacto, desalineación | Detener inmediatamente |
| Pérdida de presión hidráulica | Nivel de aceite, fugas y válvulas | Manguera, sello, bomba o válvula defectuosa | Detener e inspeccionar |
| Ruido o movimiento anormal | Paquete, cabezal móvil y guías | Obstrucción, desalineación, pieza suelta | Detener inmediatamente |
| Aumento rápido de presión | Salidas de filtrado y recorrido de flujo | Bloqueo, válvula cerrada, tela cegada | Detener la alimentación |
Problema 1: Fuga de Pulpa Entre Placas y Marcos
Las fugas entre placas y marcos son uno de los problemas más visibles. Una fuga pequeña puede convertirse rápidamente en una salida a presión.
Posibles causas
Restos de torta en las superficies de cierre
Tela filtrante arrugada o desplazada
Placas o marcos desalineados
Fuerza de cierre insuficiente
Presión de alimentación excesiva
Placa o marco agrietado o deformado
Canal de alimentación bloqueado
Secuencia incorrecta de placas y marcos
Junta dañada, si el diseño utiliza juntas
No todos los filtros prensa incorporan juntas de goma independientes. No debe asumirse que toda fuga se debe al envejecimiento de una junta.
Procedimiento de inspección
Detenga la bomba.
Aísle la tubería de alimentación.
Libere completamente la presión.
Abra el equipo solamente después de confirmar una condición segura.
Limpie e inspeccione las superficies de cierre.
Compruebe si la tela está doblada o desplazada.
Verifique la alineación.
Busque grietas o deformaciones.
Revise el historial de presión.
Confirme que el sistema de cierre mantenga la condición especificada.
Acciones correctivas
Limpiar las superficies de cierre.
Reinstalar la tela desplazada.
Sustituir las telas dañadas.
Corregir la alineación.
Reparar el sistema hidráulico si no mantiene el cierre.
Sustituir los componentes agrietados.
Investigar cualquier sobrepresión antes de reiniciar.
No intente detener una fuga aumentando la presión hidráulica por encima del valor especificado.
Problema 2: Filtrado Turbio
Un filtrado turbio indica que las partículas sólidas están atravesando o evitando el medio filtrante.
Posibles causas
Tela filtrante rota o perforada
Instalación incorrecta
Tela que no cubre completamente el área de filtración
Paso lateral alrededor del borde o de la entrada
Permeabilidad inadecuada
Fijación suelta
Placa o marco dañado
Paso inicial de partículas finas antes de formarse la primera capa de torta
Diagnóstico y corrección
Identifique la salida que produce el filtrado turbio.
Determine si la turbidez aparece solamente al inicio o durante todo el ciclo.
Detenga o aísle la sección afectada.
Despresurice el equipo.
Inspeccione la tela correspondiente.
Verifique dimensiones, ajuste y fijación.
Inspeccione la placa y el marco.
Compruebe que la tela sea adecuada para el tamaño de partícula.
La turbidez persistente no debe ignorarse. Puede provocar pérdida de producto, contaminación del filtrado y daños adicionales en la tela.
Problema 3: Filtración Lenta
La filtración lenta aumenta el tiempo de ciclo y reduce el número de lotes procesados por turno.
Posibles causas
Tela cegada u obstruida
Mayor proporción de partículas finas
Aumento de la viscosidad
Cambio en la concentración de sólidos
Temperatura más baja
Rendimiento insuficiente de la bomba
Tubería de alimentación restringida
Válvula parcialmente cerrada
Canales de drenaje bloqueados
Torta excesivamente gruesa
Instrumento de presión defectuoso
Secuencia de diagnóstico
Compare la pulpa actual con lotes anteriores.
Compruebe concentración de sólidos y temperatura.
Revise presión y tiempo de ciclo.
Compruebe el funcionamiento de la bomba.
Inspeccione tuberías y válvulas.
Compare el caudal de las salidas individuales.
Revise los canales de drenaje.
Inspeccione la permeabilidad de la tela.
Revise el espesor de la torta.
Confirme el funcionamiento de los instrumentos.
Acciones correctivas
Limpiar o sustituir la tela cegada.
Eliminar restricciones en la alimentación o descarga.
Reparar la bomba si no alcanza la condición requerida.
Evaluar otra especificación de tela.
Revisar el espesor del marco y el punto final del ciclo.
Realizar pruebas si han cambiado las propiedades de la pulpa.
No aumente automáticamente la presión. Si existe una salida bloqueada, aumentar la potencia de la bomba puede agravar el problema.
Problema 4: Torta de Filtración Húmeda
Una torta húmeda no siempre indica una avería mecánica. También puede deberse a las propiedades de la pulpa o a un llenado incompleto.
Posibles causas
Ciclo detenido demasiado pronto
Marcos incompletamente llenos
Baja concentración de sólidos
Partículas finas o compresibles
Alta viscosidad
Tela inadecuada
Distribución desigual de alimentación
Marco excesivamente grueso
Bomba con rendimiento insuficiente
Objetivo de humedad inferior a lo alcanzable mediante filtración estándar
Acciones correctivas
Compruebe que todos los marcos estén llenos uniformemente.
Revise el caudal de filtrado al final del ciclo.
Verifique la concentración de sólidos.
Inspeccione la tela.
Revise el espesor de los marcos.
Estabilice la preparación de la pulpa.
Realice una prueba de filtración representativa.
Considere otra etapa de deshidratación si el objetivo no es alcanzable de forma económica.
Un ciclo más largo o una presión mayor no siempre producen una torta proporcionalmente más seca.
Problema 5: Espesor Desigual de la Torta
Posibles causas
Entrada de alimentación bloqueada
Distribución desigual de pulpa
Placas o marcos desalineados
Secciones de tela cegadas
Aire atrapado
Llenado incompleto
Alimentación detenida demasiado pronto
Salida de filtrado bloqueada
Montaje incorrecto
Acciones correctivas
Comparar las tortas situadas al principio, centro y final del paquete.
Identificar los marcos con tortas finas o incompletas.
Limpiar entradas y colectores.
Comparar el caudal de las salidas cercanas.
Comprobar la permeabilidad de la tela.
Corregir la alineación.
Revisar la secuencia de inicio de alimentación.
La formación desigual repetitiva debe resolverse antes del siguiente ciclo.
Problema 6: Descarga Difícil de la Torta
Posibles causas
Sólidos pegajosos o compresibles
Formación incompleta
Humedad residual elevada
Superficie de tela inadecuada
Tela cegada
Torta acumulada en las esquinas
Desalineación
Reacción química entre la pulpa y la tela
Acciones correctivas
Revisar el punto final de filtración.
Confirmar el llenado completo de los marcos.
Evaluar una tela con mejores características de desprendimiento.
Limpiar la tela mediante el método aprobado.
Revisar el espesor del marco.
Estabilizar la preparación de la pulpa.
Realizar pruebas antes de añadir floculantes.
Inspeccionar el desplazador automático, si está instalado.
No golpee las placas o los marcos con herramientas metálicas inadecuadas.
El lavado de la torta tampoco es una solución universal. Su función principal es eliminar sustancias disueltas y puede aumentar la humedad de la torta.
Problema 7: Placa o Marco Agrietado
Una placa o un marco agrietado exige la detención inmediata del equipo.
Posibles causas
Presión de alimentación superior al límite
Llenado incompleto o desigual
Restos de torta en las superficies de cierre
Desalineación
Impacto durante la descarga
Secuencia incorrecta
Incompatibilidad química
Temperatura excesiva
Fatiga o daños anteriores
Acciones correctivas
Aislar y despresurizar el equipo.
Sustituir el componente dañado.
Inspeccionar las piezas adyacentes.
Revisar el historial de presión.
Comprobar la protección de presión del sistema de alimentación.
Limpiar las superficies de cierre.
Verificar la compatibilidad química y térmica.
La válvula de alivio hidráulica protege el circuito de cierre. No necesariamente protege el circuito de alimentación de pulpa contra sobrepresión.
Problema 8: Pérdida de Presión Hidráulica
Posibles causas
Nivel de aceite bajo
Fuga externa
Manguera o conexión dañada
Sello del cilindro desgastado
Aceite contaminado
Bomba defectuosa
Fallo de la válvula de alivio o control
Aire en el circuito
Ajuste incorrecto
Acciones correctivas
Detenga el equipo.
Aísle la energía eléctrica e hidráulica.
Inspeccione fugas visibles.
Compruebe el nivel y el estado del aceite.
Inspeccione mangueras, conexiones y cilindro.
Pruebe la bomba y las válvulas según el manual.
Purgue el aire solamente mediante el procedimiento aprobado.
Sustituya los componentes utilizando la especificación correcta.
Nunca busque una fuga hidráulica con las manos mientras el sistema esté presurizado.
Problema 9: El Filtro Prensa no Alcanza la Condición de Cierre
No debe iniciarse la alimentación si el paquete no alcanza o mantiene el cierre requerido.
Posibles causas
Nivel de aceite bajo
Fuga hidráulica
Fuga interna del cilindro
Fallo de bomba o válvula
Paquete demasiado largo
Restos de torta
Placas o marcos desalineados
Obstrucción mecánica
Tela mal instalada
Guías dañadas
Acciones correctivas
No iniciar la alimentación.
Comprobar la longitud y secuencia del paquete.
Eliminar los restos de torta.
Corregir la alineación.
Revisar obstrucciones.
Inspeccionar el sistema hidráulico.
Solicitar la revisión del cilindro, bomba y válvulas por personal cualificado.
No anule un presostato o enclavamiento de seguridad.
Problema 10: La Presión de Alimentación Aumenta Rápidamente
Posibles causas
Salida de filtrado cerrada
Canal de drenaje obstruido
Tela cegada
Válvula mal posicionada
Entrada bloqueada
Marcos ya llenos
Mayor viscosidad
Cambio en la concentración de sólidos
Manómetro defectuoso
Acción requerida
Detenga o reduzca la alimentación según el procedimiento.
Después:
Compruebe la posición de las válvulas.
Inspeccione las salidas de filtrado.
Revise los canales de drenaje.
Compruebe las propiedades de la pulpa.
Verifique el manómetro.
Inspeccione las telas después de despresurizar.
No aumente la potencia de la bomba para superar una subida de presión inexplicada.
Cuándo Detener Inmediatamente el Filtro Prensa
Detenga el equipo si:
Una placa o un marco está agrietado.
La pulpa sale pulverizada del paquete.
La presión sube rápidamente sin causa conocida.
Se pierde repentinamente la presión hidráulica.
El paquete se mueve inesperadamente.
Una manguera o tubería pierde bajo presión.
Se producen ruidos o movimientos anormales.
Aparecen humo, olor a quemado o sobrecalentamiento.
Falla una protección o enclavamiento.
Existe riesgo de exposición del personal.
Registros para el Diagnóstico
| Elemento | Información que debe registrarse |
|---|---|
| Presión de alimentación | Intervalo normal y picos |
| Caudal de filtrado | Evolución durante el ciclo |
| Claridad | Salida que presenta turbidez |
| Tiempo de ciclo | Cambio respecto a ciclos normales |
| Torta | Espesor, humedad y desprendimiento |
| Pulpa | Concentración, temperatura y cambios visibles |
| Tela | Daños, cegado y alineación |
| Placas y marcos | Grietas, deformación y estado del cierre |
| Sistema hidráulico | Nivel de aceite, fugas y estabilidad |
| Acción correctiva | Trabajo realizado y resultado |
Para los procedimientos normales de puesta en marcha y parada, consulte la guía de operación del filtro prensa de placas y marcos.
Conclusión
La solución de problemas de un filtro prensa de placas y marcos debe comenzar con la seguridad, la identificación del síntoma y una secuencia lógica de inspección.
No utilice una presión más alta como solución universal. La presión de alimentación, la presión hidráulica y la fuerza de cierre cumplen funciones diferentes y deben mantenerse dentro de los límites del equipo.
Para seleccionar un modelo o recibir soporte técnico, revise el filtro prensa de placas y marcos industrial de XINGAONAI y proporcione datos de la pulpa, registros de operación y una descripción clara del problema.